Une bouteille PET transparente commence par de petits granulés plastiques et passe par quelques étapes précises. Voici tout le procédé, du début à la fin, en langage simple.
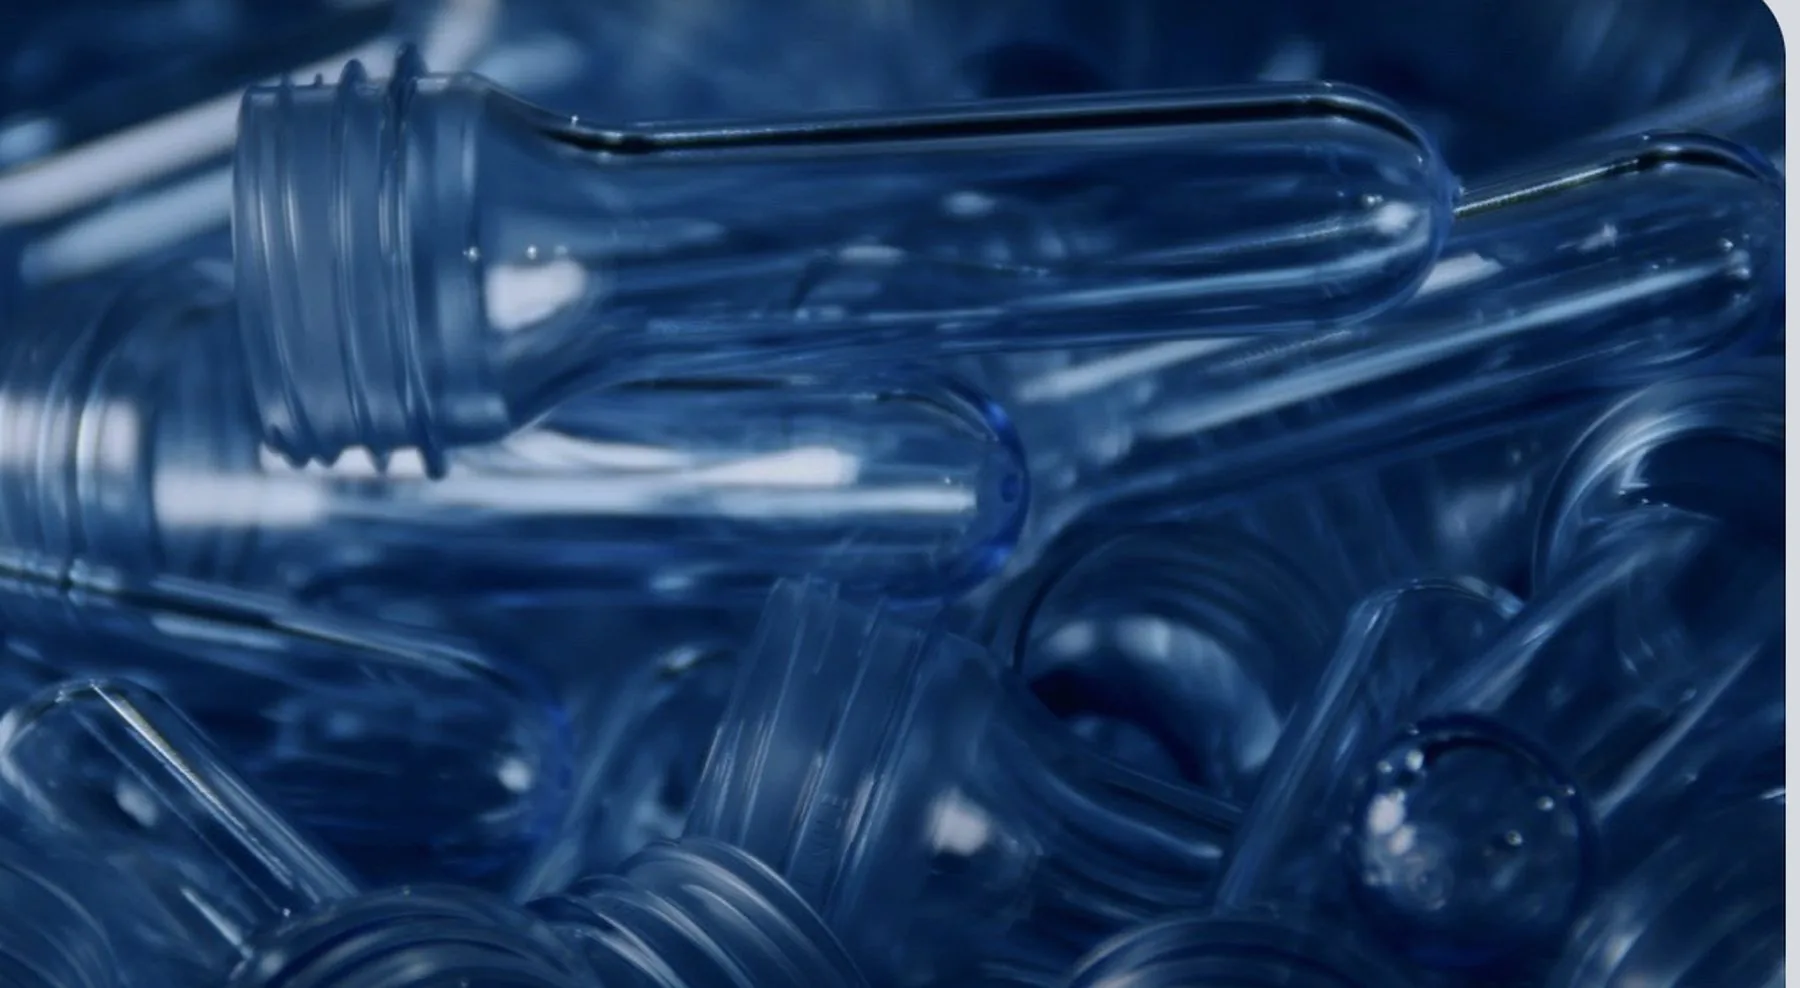
1. Séchage de la résine
La résine PET qualité bouteille absorbe l’humidité, qui dégraderait le polymère (hydrolyse) si on la fondait humide. La résine est donc séchée à un bas point de rosée avant transformation — une première étape discrète mais critique.
2. Moulage par injection de la préforme
La résine séchée est fondue et moulée par injection en une préforme — un intermédiaire épais en forme de tube à essai, dont le col et le filetage finaux sont déjà formés. Les préformes sont denses et petites, d’où une expédition bien plus efficace que des bouteilles soufflées (voir préformes ou bouteilles finies).
3. Réchauffe
Pour devenir bouteille, la préforme est réchauffée dans un four infrarouge selon un profil de température précis et régulier — assez molle pour s’étirer, pas trop chaude pour garder sa forme. Une réchauffe régulière fait la différence entre une paroi claire et solide et des défauts comme une épaule mince ou un blanchiment.
4. Soufflage-étirage (SBM)
La préforme chaude entre dans un moule de bouteille ; une tige d’étirage la pousse vers le bas (étirage axial) tandis qu’un air haute pression la souffle contre la paroi du moule (étirage radial). Cet étirage bi-axial aligne les molécules de PET — c’est ce qui rend la paroi claire, solide et capable de tenir la pression. Le col ne se souffle jamais ; il reste tel que moulé.
5. La bouteille finie
La bouteille refroidit dans le moule, est éjectée et prête à remplir et boucher. Les machines monobloc injectent et soufflent sur une seule ligne ; les machines deux étapes — le montage haute cadence courant — fabriquent d’abord les préformes puis les soufflent plus tard, souvent sur le site du remplisseur. Voir monobloc vs deux étapes.
Où se situe Delta
Delta El Nile for Industry fournit la préforme — l’intermédiaire conçu qui fixe le poids, la solidité et le coût de la bouteille — sur 62 SKU de 9 g (eau) à 668,5 g consigné. Votre ligne de soufflage en fait la bouteille. Comparez la gamme ou créez une RFQ.